
攻牙加工中心換刀時間過長的常見原因與改善重點
攻牙加工中心的主要特色之一,就是以快速且高頻率的方式完成連續加工。當鑽孔、攻牙、銑削及其他短時間加工集中在同一工件上進行時,即使每次換刀只多花零點幾秒,累積後仍可能明顯拉長整體加工時間。
因此,當切削速度已經很快,整體加工週期卻仍比預期更長時,問題可能出現在換刀流程本身。
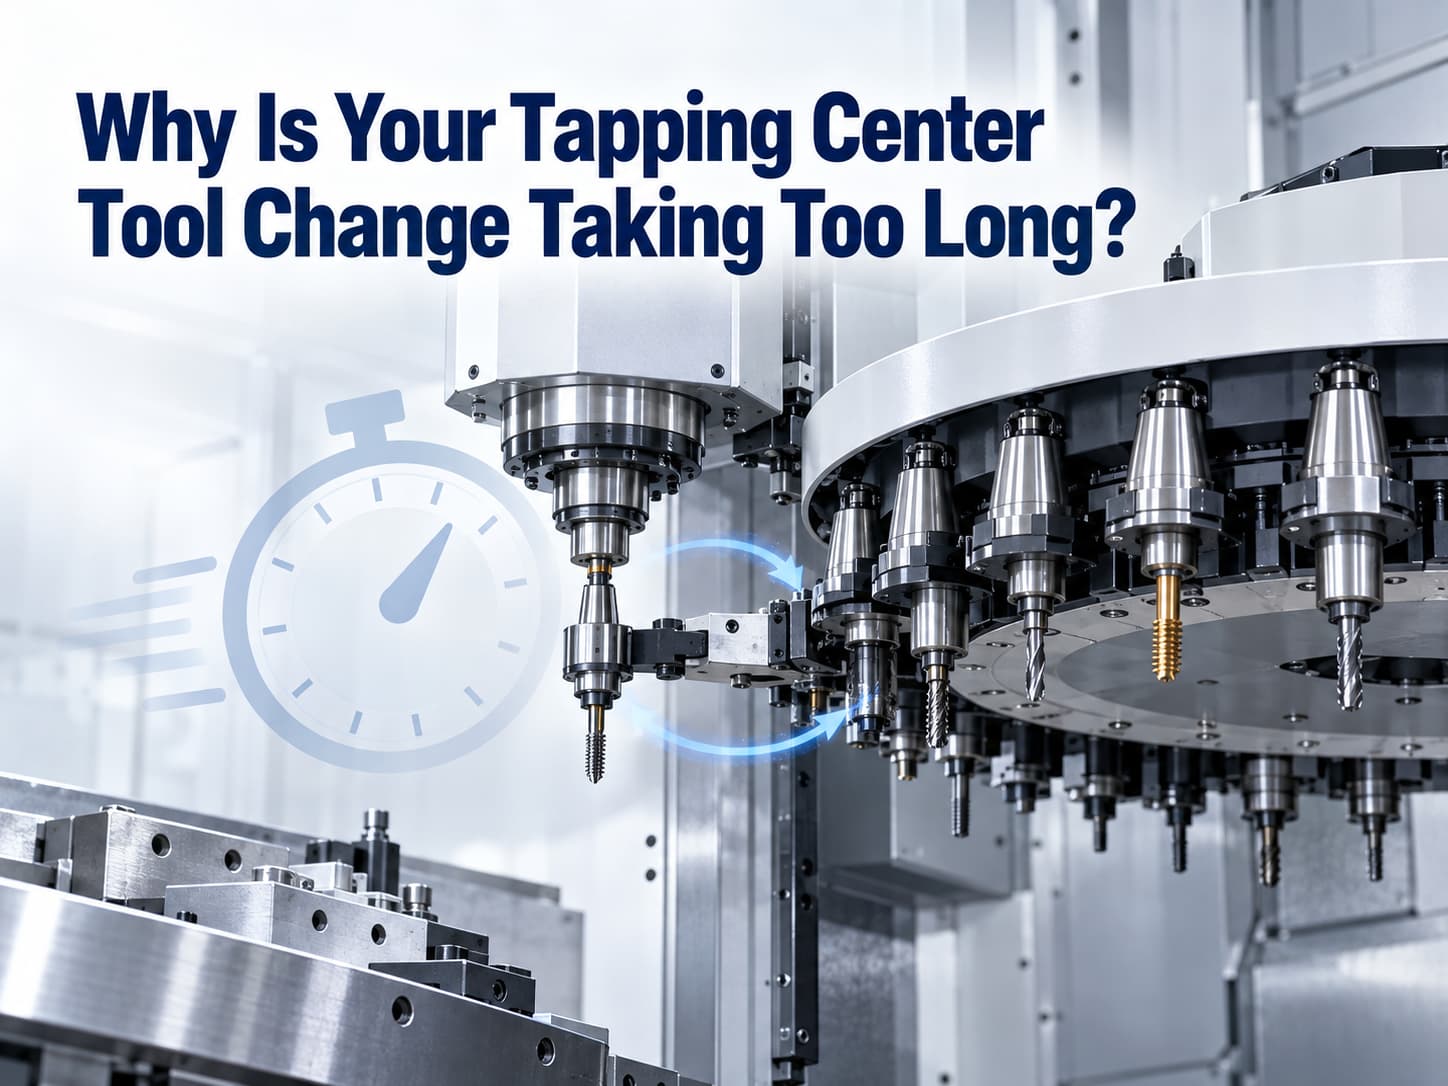
從主軸準備、刀庫定位、ATC 換刀臂動作、刀具交換,到位置確認,整套換刀流程中的任何一個環節,都可能影響整體加工流程需花費的時間。
對高速攻牙加工中心而言,縮短換刀時間的重點,在於檢視整套換刀系統的協同效率,而不只是比較 ATC 規格表上的最短換刀循環時間。
攻牙加工中心為什麼特別重視換刀效率?
換刀時間會影響所有加工中心,且在單一道加工時間較短的機型上,影響會更加明顯。
例如,一個工件可能需要依序完成:
- 鑽孔
- 攻牙
- 倒角
- 銑削
- 精加工
每一道加工所需時間可能都不長,很快就會進入下一次換刀。
如果每件工件需要多次換刀,即使單次換刀只增加零點幾秒,這些時間也會隨著每一件工件與每一個生產循環持續累積。
因此,真正值得關注的重點,不只是 ATC 本身的動作速度,而是:整台攻牙加工中心從一道加工切換到下一道加工的效率。
1. 從完整換刀流程找出瓶頸
在調整 ATC 規格之前,建議先確認整個換刀流程中,時間實際消耗在哪一個環節。
一次完整的自動換刀通常包含:
- 加工作業完成
- 主軸移動至換刀位置
- 主軸減速並完成定位
- 刀庫準備下一支刀具
- 主軸鬆刀
- ATC 換刀臂夾持並交換刀具
- 新刀具完成夾刀
- ATC 返回待機位置
- 機台確認下一道加工可開始
換刀臂本身的動作時間,只是整個流程中的一部分。
即使 ATC 動作速度很快,只要主軸、刀庫或控制程序仍需要等待,整機換刀時間就會受到影響。
因此,在進一步改善之前,建議先區分:
- ATC Cycle Time:ATC 機構本身的循環時間
- 整機換刀時間(Tool-to-Tool Time):從上一支刀完成加工,到下一支刀可開始加工的總時間
這樣才能更準確判斷真正需要改善的環節
2. 換刀臂行程與動作路徑的影響
對攻牙加工中心而言,每一次多餘的機械動作,都可能累積成額外的換刀時間。
換刀臂必須具備足夠行程,才能安全完成拔刀與插刀;但行程過長,也會增加不必要的移動距離。
設計時可從以下條件進行確認:
- 主軸與 ATC 的相對位置
- 所需換刀臂行程
- 換刀臂長度
- 拔刀距離
- 旋轉角度
- 刀庫交換位置
設計重點在於讓換刀臂的長度與行程符合實際機台需求,在保有足夠避讓空間與穩定夾持的前提下,減少多餘的動作距離。
適合機台條件的 ATC 規格,可縮短不必要的移動,同時維持穩定的換刀動作。
3. 刀具規格與 ATC 選型需要相互匹配
攻牙加工中心多半使用較精巧的刀具,但不同機型的刀具尺寸、重量與主軸規格仍可能有所差異。
選擇 ATC 時,建議先確認:
- 主軸錐度
- 最大刀具直徑
- 最大刀具長度
- 最大刀具重量
- 刀把規格
- 刀具重心位置
如果實際使用的刀具較輕、尺寸較小,選擇承載能力遠高於需求的 ATC,未必能在精巧型高速機台上取得最合適的整體搭配。
同樣地,只以較短的循環時間作為選型依據,也可能忽略刀具規格與機構條件是否相符。
更理想的方式,是讓 ATC 的承載能力與運動特性,符合攻牙加工中心實際使用的刀具條件。
4. 高頻率換刀需要穩定的驅動與凸輪動作
攻牙加工中心在連續加工時,可能需要頻繁進行換刀,因此 ATC 除了速度之外,也必須具備良好的重複精度與長時間運轉穩定性。
凸輪機構在其中扮演重要角色,負責控制換刀過程中的動作時序。
加速、旋轉、減速、夾持與定位等動作,都需要彼此順暢配合。
提高馬達轉速可以縮短部分動作時間,但整體換刀效果仍取決於凸輪曲線、負載條件與各機構之間的協調。
驅動系統也應配合實際控制需求。依不同機台設計,可採用不同的馬達、感測器、編碼器或伺服控制方式。
對高頻率換刀應用而言,穩定的重複動作與運轉平順性,與單次循環速度同樣重要。
5. 主軸與刀庫也會影響整體換刀時間
即使採用高速 ATC,整機換刀時間仍可能沒有同步縮短,原因在於 ATC 必須與主軸及刀庫共同運作。
整體換刀時間可能受到以下因素影響:
- 主軸定位時間
- 主軸移動至換刀位置的時間
- 主軸鬆刀與夾刀動作
- 刀庫分度時間
- 刀套定位
- 感測器確認
- CNC 程序時序
如果 ATC 已完成準備,而主軸或刀庫仍在動作,下一個換刀步驟仍需等待。
因此,要提升攻牙加工中心的換刀效率,應將主軸、刀庫與 ATC 視為一套同步運作的系統進行評估。
6. 換刀速度需要與整機條件取得平衡
ATC 規格表上的最短換刀時間通常很容易受到注意,但實際的整機生產效率,仍取決於 ATC 與機台其他條件是否相互匹配。
換刀性能建議與以下條件一併評估:
- 刀具重量
- 換刀臂長度與行程
- 機台配置
- 結構剛性
- 主軸介面
- 刀庫反應速度
- 驅動方式
- 所需可靠度
當換刀速度提高時,加減速所產生的負荷也會隨之增加,因此機構剛性、振動與長期耐用度都需要同步考量。
對需要長時間連續生產的攻牙加工中心而言,快速、穩定且具有良好重複性的換刀動作,比單純追求極短循環時間更具有實際價值。
7. 攻牙加工中心 ATC 自動換刀系統選型的基本條件
在開發攻牙加工中心時,建議於機台設計初期便確認所需的換刀性能。
可先準備以下資料:
- 主軸錐度
- 刀把規格
- 主軸與刀庫位置
- 最大刀具尺寸與重量
- 所需換刀臂行程
- 可用安裝空間
- ATC 自動換刀系統所需循環時間目標值
- 整機換刀時間目標值
- 驅動與回授控制需求
透過這些資料,可以更快判斷既有 ATC 自動換刀系統是否符合需求,或是否需要針對特定尺寸與機構配置進行調整。
適用於 #30 主軸機型的吉徑 ATC 自動換刀系統及凸輪箱
對採用 #30 主軸錐度的精巧型立式機台,吉徑 GE-30 C20 立式自動換刀系統可作為工具機製造商選型時的參考機型。
依吉徑產品規格,GE-30 C20 適用於 #30 主軸錐度立式機台,主要規格如下:
| 規格 | GE-30 C20 |
|---|---|
| 適用機型 | #30 主軸錐度立式機台 |
| 換刀臂行程 | 85 mm |
| 換刀臂長度(半徑) | 150–250 mm |
| 最大刀具重量 | 1–4 kg × 2 |
| 循環時間 | 0.6–2 sec |
| 旋轉角度 | 60°–90° |
| 驅動馬達 | 0.75 kW |
| 感測/驅動方式 | Encoder / Servo |
| 潤滑方式 | 油浴式潤滑 |
GE-30 C20 亦採用輕量化鋁合金外殼,並具備模組化與客製化設計彈性。
實際選型時,仍需將這些規格與攻牙加工中心的主軸、刀庫、刀具條件、機台配置及目標循環時間一併評估。
選型的重點在於找到真正符合機台需求的換刀系統,讓 ATC 的速度、負載能力與整機設計相互配合。
結論
當攻牙加工中心的換刀時間比預期更長時,建議從整套換刀流程進行檢視。
從主軸定位、刀庫準備、ATC 換刀臂動作、刀具夾持到位置確認,每一個環節都會影響最終的整機換刀時間。
對高速攻牙加工中心而言,合適的換刀系統應兼顧:
- 短循環時間
- 精簡且有效率的換刀動作
- 適合的刀具承載能力
- 穩定的重複精度
- 長期運轉可靠度
吉徑提供多種 CNC 工具機用自動換刀系統,其中包含適用於 #30 立式機台的 ATC 機型,可依據不同機台需求進行評估與選擇。
常見問題 FAQ
攻牙加工中心的整機換刀時間為什麼會比 ATC 循環時間長?
ATC 規格表所標示的循環時間,通常是指 ATC 機構本身完成換刀動作所需的時間。
整機換刀時間還可能包含主軸移動與定位、刀庫分度、鬆刀與夾刀、感測器確認,以及 CNC 程序時序等,因此兩者代表的時間範圍不同。
ATC 選型時,循環時間應如何評估?
ATC 循環時間應與刀具規格、換刀臂行程、機台配置、主軸介面、結構條件及預期換刀頻率一起評估。
重點是確認 ATC 能在實際機台條件下,長時間維持穩定且具有良好重複性的換刀動作。
換刀臂行程會影響換刀時間嗎?
會。換刀臂行程會影響刀具交換所需的移動距離,因此也會影響整體換刀時間。
實際設計時,仍需保留足夠的拔刀、插刀及避讓空間,以確保換刀動作順暢可靠。
選擇攻牙加工中心用 ATC 時,需要提供哪些資料?
建議提供:
- 主軸錐度
- 刀把規格
- 最大刀具尺寸與重量
- 主軸與刀庫相對位置
- 所需換刀臂長度及行程
- 可用安裝空間
- 目標換刀時間
這些資料有助於更準確地評估適合的 ATC 機型與規格。